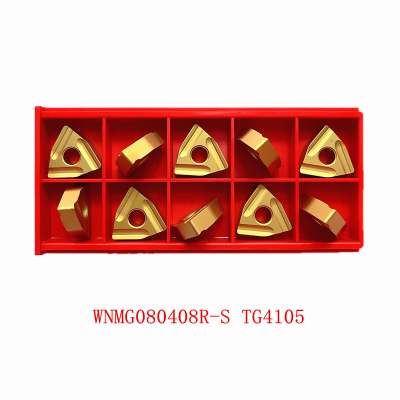
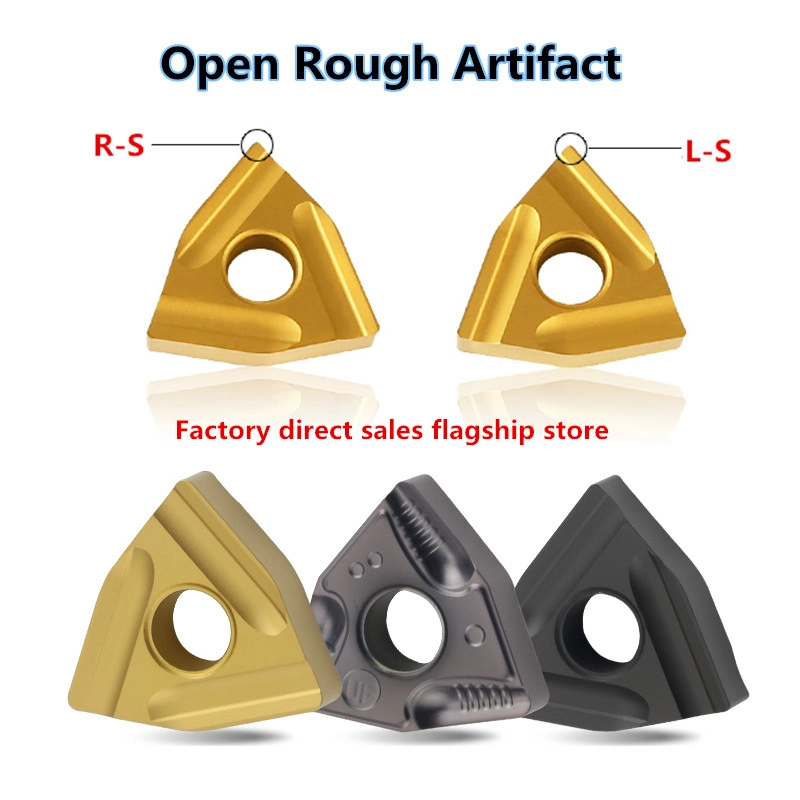
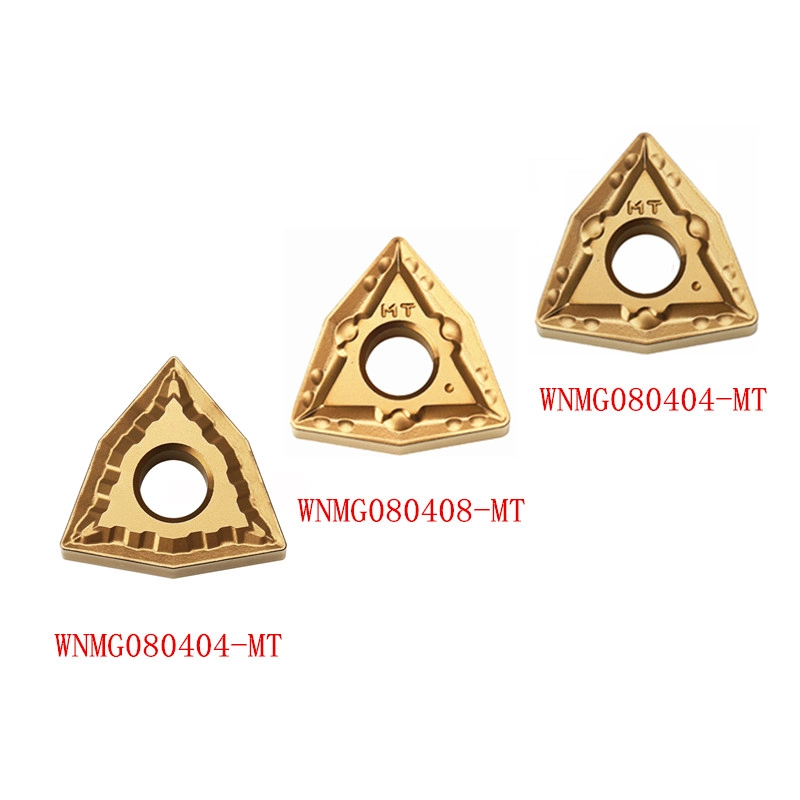
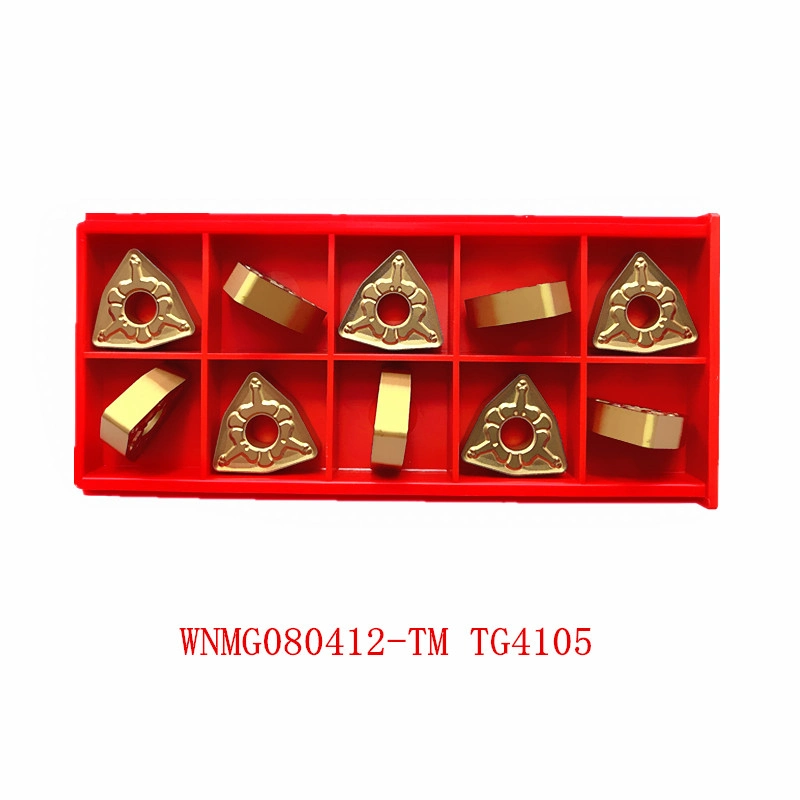
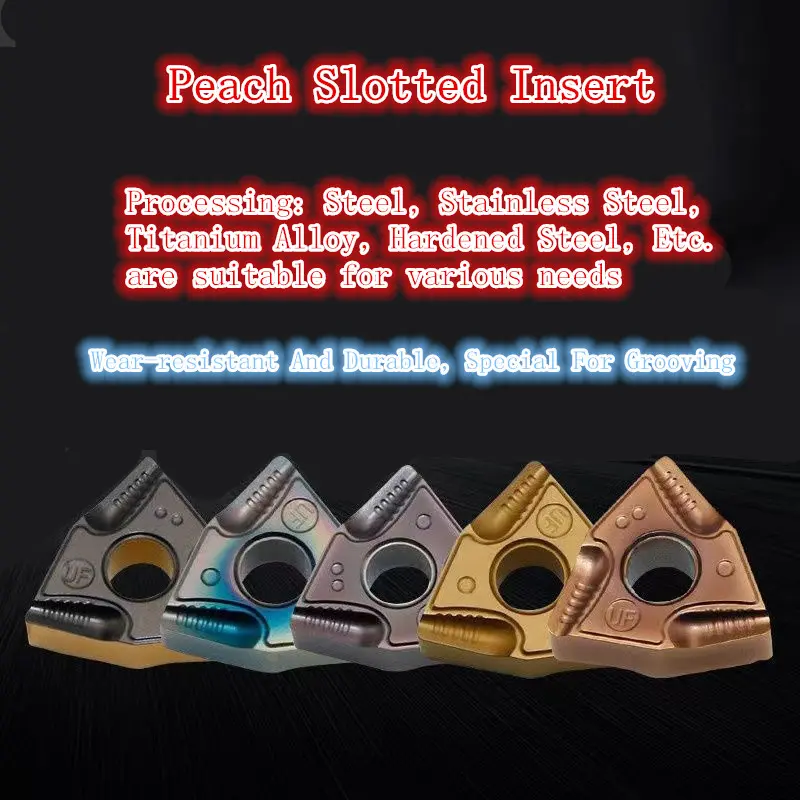
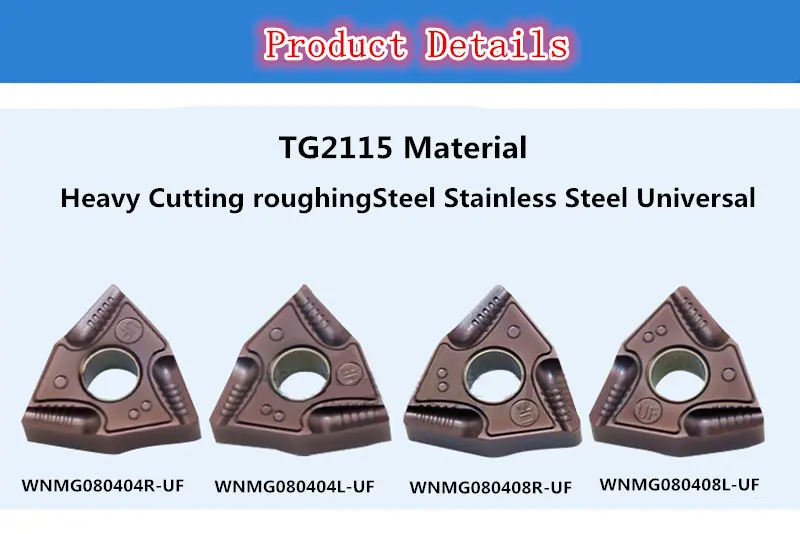
Inserto de carburo de torneado WNMG08 con recubrimiento CVD/TiN, herramienta de torno CNC para corte de acero inoxidable/acero endurecido
Las plaquitas de carburo WNMG08 ofrecen varias ventajas para el mecanizado de acero:
Geometría versátil:
Presentan un diseño trigón de doble cara adecuado para operaciones de desbaste medio a semifino
en acero y hierro fundido, proporcionando un filo de corte estable.
Múltiples filos de corte:
Con seis filos de corte efectivos, las plaquitas WNMG08 permiten un mayor arranque de material y
reducen el tiempo de inactividad por cambios de herramienta.
Control eficiente de viruta:
El diseño incluye rompevirutas en ambas caras para mejorar la evacuación de viruta, reduciendo
el riesgo de obstrucción por viruta.
Material duradero:
Fabricados con carburo de tungsteno, estos insertos son resistentes al desgaste y ofrecen protección adicional con
recubrimientos resistentes al desgaste .
Rentable:
La capacidad de reciclar bordes desgastados y la alta tasa de recuperación de los materiales de carburo contribuyen a
la reducción de costos .
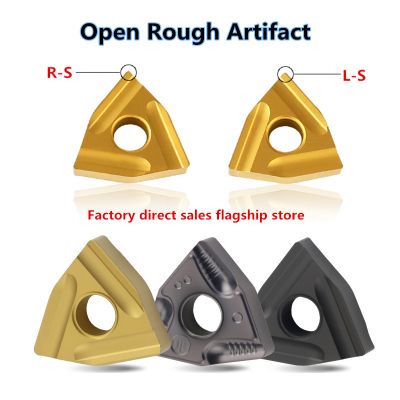
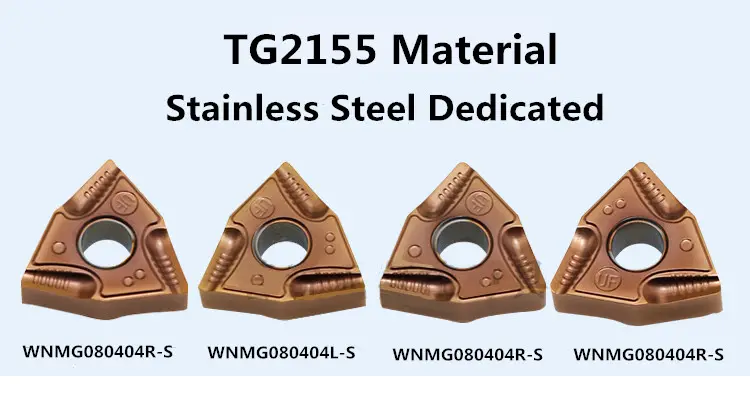
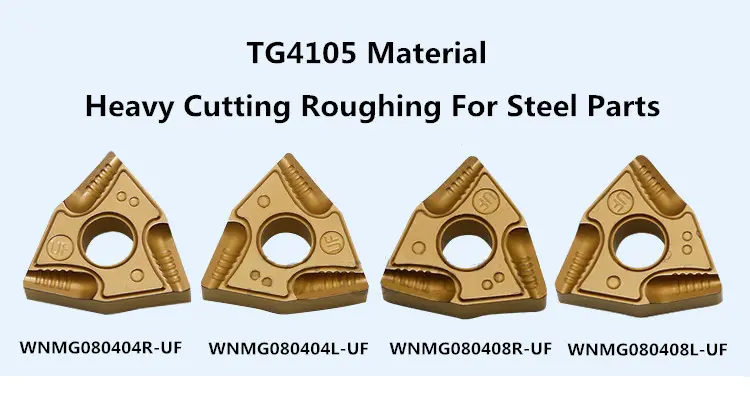
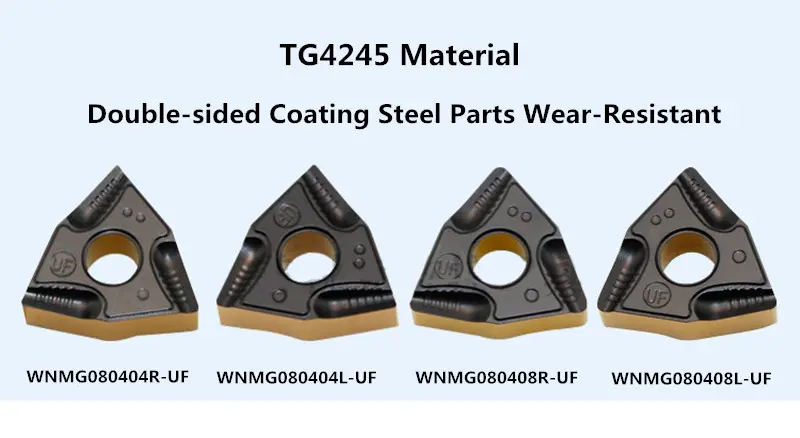
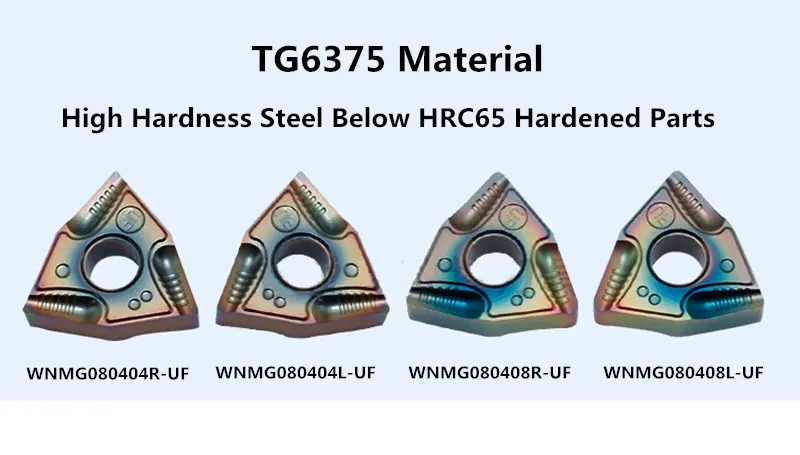
La plaquita de carburo WNMG08 es una plaquita trigón de doble cara diseñada para operaciones de mecanizado medio a semidesbaste en acero y fundición. Con seis aristas de corte efectivas, ofrece una eliminación eficiente de material y una vida útil prolongada de la herramienta. Esta plaquita presenta un diámetro de círculo inscrito (IC) de 12,7 mm, un radio de punta (Rε) de 0,4 mm y se fija mediante un orificio de fijación cilíndrico, lo que garantiza una sujeción estable durante el mecanizado. La plaquita WNMG08 también está equipada con rompevirutas en ambas caras para mejorar el control de la viruta y reducir el riesgo de obstrucción por viruta. Su geometría negativa proporciona una arista de corte resistente y menos propensa a la deflexión, lo que la hace adecuada para una variedad de materiales de acero. Esta plaquita es reconocida por su alta dureza, buena dureza en caliente, excelente resistencia al desgaste y la capacidad de alcanzar velocidades de corte más altas, lo que contribuye a mejorar la eficiencia de producción y acortar los ciclos de producción.
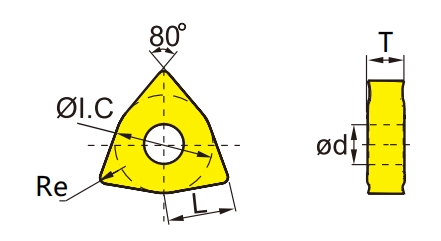
| Modelo | l | ØC.I. | t | Ød | Re |
| WNMG060404 | 6.5 | 9.525 | 4.76 | 3.81 | 0.4 |
| WNMG060408 | 6.5 | 9.525 | 4.76 | 3.81 | 0.8 |
| WNMG060412 | 6.5 | 9.525 | 4.76 | 3.81 | 1.2 |
| WNMG080404 | 8.7 | 12.7 | 4.76 | 5.16 | 0.4 |
| WNMG080408 | 8.7 | 12.7 | 4.76 | 5.16 | 0.8 |
| WNMG080412 | 8.7 | 12.7 | 4.76 | 5.16 | 1.2 |
La cuchilla adopta un proceso de recubrimiento compuesto multicapa. La capa inferior se basa en un recubrimiento de TiCN de alta tenacidad, la capa intermedia forma una barrera de aislamiento térmico mediante cristales de Al₂O₃ a escala nanométrica, y la capa superficial está cubierta con una capa resistente al desgaste de TiN dorada. Este diseño estructural “duro y blando” reduce la tasa de desgaste del flanco de la herramienta en un 50 % al mecanizar acero endurecido (HRC62), a la vez que mejora el rendimiento antiastillamiento en un 40 %.
Según las diferentes condiciones de trabajo, la plaquita ofrece tres soluciones de rompevirutas:
El rompevirutas de borde ancho (tipo WF) es adecuado para el acabado de acero inoxidable y acero de bajo carbono, y logra una evacuación de virutas estable con un avance de 0,15-0,3 mm/r;
El rompevirutas de doble cara (tipo NF) está diseñado especialmente para el semia cabado de acero endurecido y acero aleado, y el borde de ángulo de ataque positivo reduce eficazmente la fuerza de corte;
El rompevirutas reforzado (tipo PR) está orientado a escenarios de corte interrumpido de hierro fundido, y la resistencia del borde se mejora mediante el diseño de chaflán negativo.